- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
世界の TPE 防水機器市場は加速していますが、生産ラインは追いついていますか?
TPE (熱可塑性エラストマー) 止水器は、中東、東南アジア、ラテンアメリカにおけるインフラ投資に牽引され、年間 6.8% の成長率で PVC やゴムに取って代わりつつあります。同時に、あらゆるトンネル、ダム、地下プロジェクトで見逃されがちな主力製品であるパイプ貫通シールの射出成形 EPDM および TPE パイプ ブーツの注文が Alibaba.com で前年比 12 ~ 15% 増加しています。
メーカーにとって計算は簡単です。パイプ貫通シール成形機と組み合わせた専用の TPE 止水押出ラインが、建設防水サプライ チェーンの両端をカバーします。 2025 年に対応したセットアップは次のとおりです。
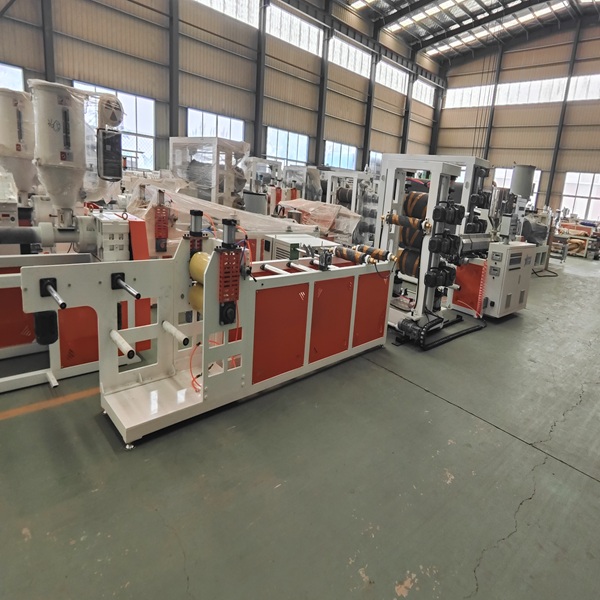
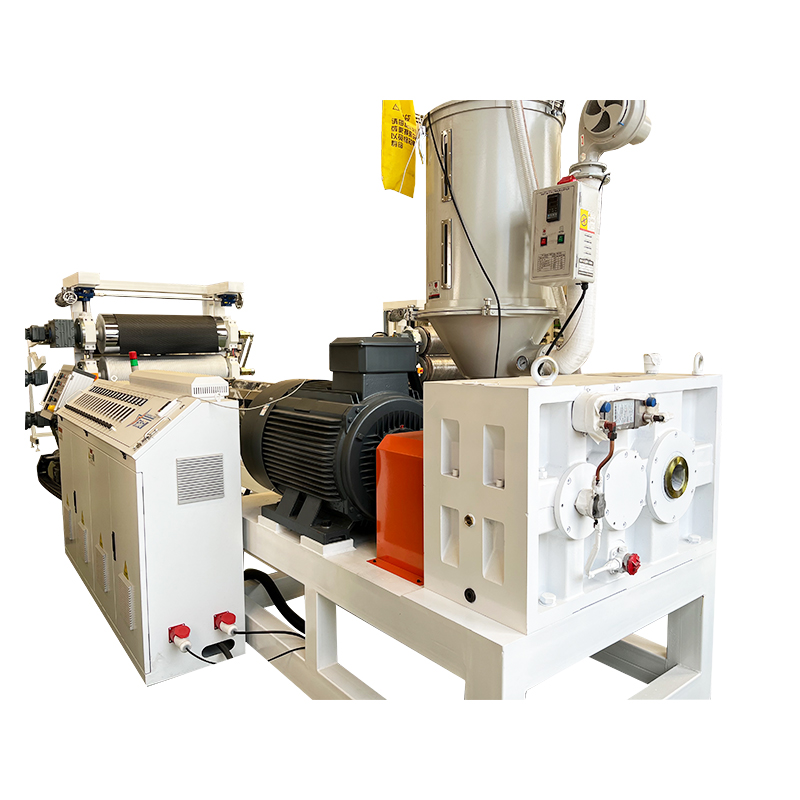
1. TPE ウォーターストップが成功している理由
TPE には、PVC や EPDM にはない 3 つの利点があります。
| 財産 |
PVC |
EPDMゴム |
TPE |
| リサイクル性 |
✗ |
✗ |
✓ 100% リサイクル可能 |
| 温度範囲 |
-10℃~60℃ |
-40℃~120℃ |
-50℃~130℃ |
| 弾性回復 |
60~70% |
85 ~ 90% |
>95% |
| 現場溶接性 |
限定 |
難しい |
✓ 熱風溶着可能 |
| 密度 (g/cm3) |
1.35~1.45 |
1.15~1.30 |
0.89~1.10 |
| 二酸化炭素排出量 (kg CO₂/kg) |
2.5~3.0 |
3.5~4.0 |
1.8~2.2 |
結論:TPE 止水材を指定すると、PVC と比較して材料の重量が 20 ~ 25% 削減され、同時により広い熱耐性が得られます。顧客である建設請負業者にとって、これは物流コストの削減と現場での接合部の故障の減少に直接つながります。
重要な機器の仕様
2026 年対応の TPE 止水押出ラインには以下が含まれる必要があります。
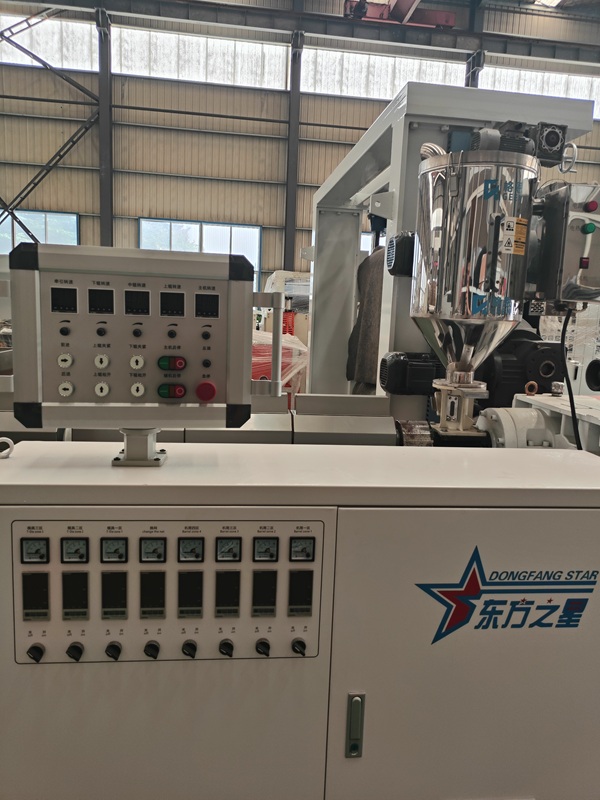
二軸押出機— 12 ゾーンの独立した温度制御 (精度 ±1.5°C)、TPE の狭い処理ウィンドウにとって重要
カスタムモジュラーダイヘッド— ダイ全体を交換することなく、3 つ以上の止水プロファイル (センター バルブ、ダンベル、リブ付きフラット) をサポートします。工具コストを 30 ~ 40% 削減
多段真空校正槽— 閉ループ水温制御による有効冷却長は 6 メートル
サーボ駆動の引き取り— ±0.05%の速度安定性、押出機の出力と同期
自動コイル巻線— 張力制御された巻き取りにより、シフトごとにオペレーターが 1 人ずつ労働力が軽減されます。
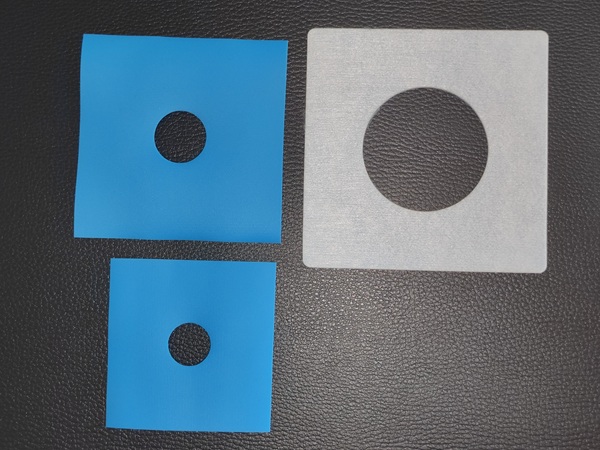
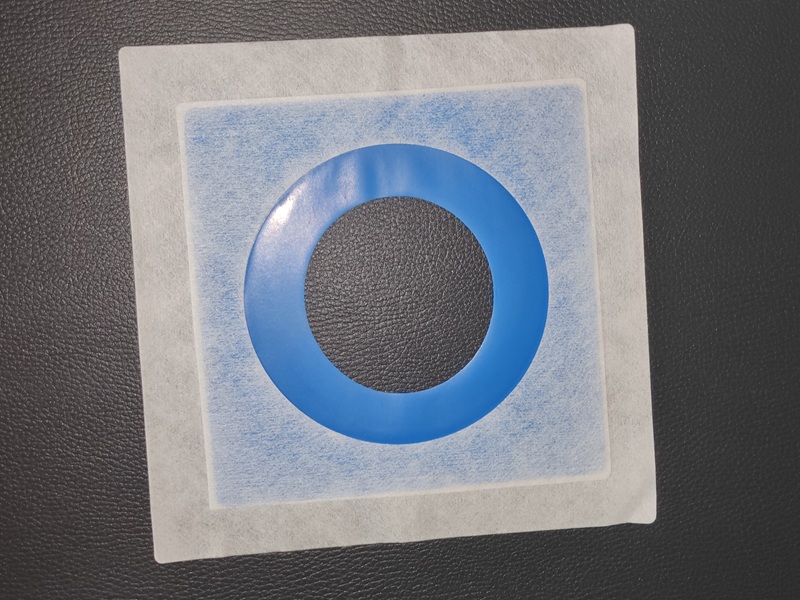
2.パイプ貫通シール — 見落とされてきた成長エンジン
ウォーターストップが大規模なインフラ契約を推進する一方で、パイプ貫通シール (パイプブーツ、パイプフラッシングスリーブ) は利益率が高く、リピート注文の多いセグメントです。 50 mm の給水管から 800 mm の排水本管に至るまで、コンクリートを通過するすべてのパイプには防水シールが必要です。
市場スナップショット
| 製品 |
材料 |
直径範囲 |
平均注文数量 |
粗利 |
| 小型パイプブーツ |
EPDM / TPE |
50~110mm |
5,000~20,000個 |
35~45% |
| 中型パイプブーツ |
EPDM/PVC |
125~250mm |
2,000~5,000個 |
40~50% |
| 大貫通シール |
EPDM/シリコン |
300~800mm |
500~2,000個 |
45~55% |
| カスタム形状のシール |
TPE / EPDM |
仕様ごと |
1,000~10,000個 | 50~60% |
装置のスイートスポット: 200 ~ 500 トンの型締力を備えた射出成形機は、EPDM コンパウンドの 15 ~ 25 秒のサイクル時間を維持しながら、市販の直径範囲の 90% をカバーします。射出量目標: 800 ~ 1,200 cm3、最適な EPDM 可塑化のためのスクリュー L/D 比 20:1。
3. 2025 年機器を従来のラインから区別する 3 つの特徴
① 材料の柔軟性 — 切り替え時間で測定
TPE、PVC、EPDM 間を 4 時間未満の切り替えで切り替えるラインは、対応可能な市場を拡大します。探す:
- クイッククランプダイヘッド接続 (ボルト締めではありません)
- 素早い材料パージのためのセグメント化されたスクリュー設計
- 自動切り替え機能付きデュアルホッパー供給
事実: 複数材料ラインを運用しているメーカーは、単一材料の競合他社と比較して 2.3 倍の RFQ を受け取ります。
② 自動化レベル — シフトごとの人員で測定
| 自動化層 |
オペレーター / シフト |
スクラップ率 |
一般的な ROI 期間 |
| マニュアル(レガシー) |
4~5 |
8~12% |
— |
| セミオート(PLCベーシック) |
2-3 |
5~8% |
14 ~ 18 か月 |
| フルオート(サーボ+PLC) |
1-2 |
2~4% |
10~12か月 |
半自動から全自動に移行すると、年間 1,200 トンを生産するラインで年間スクラップ コストが約 18,000 ~ 25,000 ドル削減され、自動化アップグレードの費用を実質的に自己資金で賄うことになります。
③ ダイヘッド設計 — プロファイル変更コストで測定
モジュール式ダイヘッドにより 8,000 ドル – ドル節約15,000当たり yダイセットの耳と 15 ~ 20プロダクション日アンずっと。参考までに: 従来の固定ダイヘッドでは、プロファイル変更ごとに 4 ~ 6 時間を要します。モジュラー システムでは、45 分以内に切り替えが完了します。