- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
PS シート押出ライン: 一般的な生産上の問題と安定したシート品質のための実際的な解決策
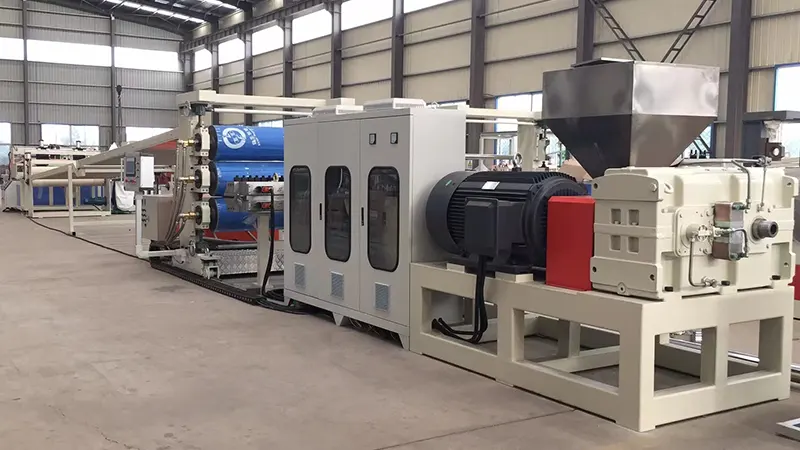
ポリスチレン(PS)シート押出ラインはプラスチック加工業界で広く使用されていますが、実際の生産では、原材料の準備から巻き取りまでのすべての段階で、品質と効率に影響を与える問題が発生する可能性があります。この記事では、一般的な障害、その根本原因、および最前線の運用経験に基づいた実際的な対策を検討し、生産チームが問題を迅速に診断し、プロセスを効果的に最適化できるようにします。
1. 原材料の準備: 実践的な考慮事項
問題 1: シート表面に銀筋や気泡が発生する
これは過剰な湿気の典型的な兆候です。 PS は軽度の吸湿性があります。たとえ少量の水分でも溶融温度で蒸発し、完成したシートの表面にシルバーマークが発生したり、内部に気泡が発生したりすることがあります。
解決策:
-
乾燥システムが適切に機能していることを確認してください。推奨乾燥条件: 75 ~ 80°C で 2 ~ 3 時間。
-
シャットダウン後に再起動するときは、湿気で汚染された材料がダイに入るのを防ぐために、溶融物の最初の部分をパージします。
-
湿気の多い季節には、乾燥時間を延長し、定期的に水分含有量を監視してください。目標水分レベルは 0.05% 未満である必要があります。
問題 2: 過剰な再生材の使用による機械的特性の低下
エッジトリムとスクラップの使用は効果的なコスト削減策ですが、再研磨は処理サイクルごとに熱劣化が起こり、チェーンの切断につながります。その結果、シートが脆くなり、衝撃強度が低下します。
解決策:
-
製品の要件に基づいて調整しながら、再生材の含有量を 15% ~ 25% に保ちます。透明度の高い透明シートの場合は、比率をさらに減らすか、再研磨を完全に避けてください。
-
汚染を防ぐため、再研磨は使用前に十分に乾燥させ、粉塵を取り除いてください。
-
リグラインドによる靭性の低下を補うために耐衝撃性改良剤の添加を検討してください。
2. 押し出しセクション: 一般的な問題と調整
問題点3:出力変動による板厚ムラ
これは押出システムで頻繁に発生する問題で、通常は不安定なスクリュー速度、一貫性のない供給、または変動するバレル温度に関連しています。
トラブルシューティングの手順:
-
フィードホッパー内の「ブリッジング」(材料が垂れ下がって流れていない状態) を確認します。必要に応じてブリッジブレーカーを設置するか、強制給電に切り替えてください。
-
押出機バレルに沿った温度設定を確認します。供給ゾーンが過熱すると、溶融が早まり、供給が不安定になる可能性があります。
-
押出機とダイの間にメルトポンプを取り付けます。スクリュー脈動による圧力変動を効果的に遮断し、ダイ入口圧力を一定に保ちます。これは、厚さ精度にとって最も効果的な投資の 1 つです。
問題 4: 過度の温度による溶融劣化と黄変
PS の処理ウィンドウは比較的狭いです。 240℃を超えると熱劣化が顕著になり、溶融物が黄色くなり、透明度が低下します。
解決策:
-
バレル温度をフィードゾーンから計量ゾーンまで緩やかな勾配に設定し、最高温度を 220 ~ 230°C に保ちます。
-
スクリュー速度を確認してください。高 RPM による過剰なせん断により、不要な摩擦熱が発生します。
-
15 分を超える停止の場合は、バレルの温度を下げるか、溶融物をパージして、材料が滞留して劣化するのを防ぎます。
3. ダイとカレンダーの制御: 重要なポイント
問題 5: 横方向の厚さの大きな変動
これは通常、不適切なダイリップギャップ調整や、ダイ幅全体にわたる不均一な溶融温度分布が原因で発生します。
解決策:
-
ターゲットの厚さに基づいてダイリップギャップを調整します。一般的な補正原理は、エッジの収縮を相殺するために中心をエッジよりもわずかに薄く設定することです。
-
すべてのダイ加熱バンドが均一に機能していることを確認します。ダイ温度が不均一であると、メルトフローレートが不均一になります。
-
幅広のシートの場合は、幅方向の溶融温度の均一性を向上させるために、ダイの上流にスタティック ミキサーを設置します。
問題6: カレンダーロールに素材が付着したり、シートにロールマークがついたりする
これらの欠陥は表面品質に直接影響を与えるため、透明シート用途には許容できません。
トラブルシューティングの手順:
-
カレンダー ロールの表面に傷、穴、または残留物がないか検査します。日常的な研磨とクリーニングは専用のロールクリーナーで行ってください。
-
3 つのロールの温度を慎重に制御します。通常、上部のロールは中央のロールよりわずかに高温で動作し、下部のロールは最も低温になります。正確な設定はシートの厚さとライン速度によって異なります。
-
剥離剤やブロック防止コーティングを使用する場合は、均一に塗布してください。過剰に塗布すると曇りや表面の光沢低下が発生する場合があります。
4. 発泡PSシート:具体的な課題
問題 7: セル構造が粗い、または不均一である
発泡 PS シートの場合、セルの細かさと均一性が重要な性能指標です。粗いまたは不均一なセルは、機械的強度と断熱特性を大幅に低下させます。
主要な制御ポイント:
-
核剤(タルク)の分散が最も重要です。超微粒子タルク(粒子径 5μm 以下)を使用し、配合段階で十分に混合してください。
-
二次押出機(冷却段階)の温度制御は、フォームの品質にとって最も重要な要素です。温度変動は±1℃以内に抑える必要があります。
-
発泡剤注入の安定性を確認します。注入システム内の圧力変動はセル サイズ分布に直接影響します。
問題8: 発泡シートの過剰な収縮
過度の収縮は寸法の不適合につながり、特に下流の熱成形操作中に顕著になります。
解決策:
-
引き取り速度とブローアップ比 (BUR) を調整します。適切な延伸比によりセルの配向が促進され、後収縮が減少します。
-
核剤の投与量をわずかに増やします。セル構造がより微細になるため、寸法安定性が向上します。
-
巻きテンションは適度に保ってください。過度の張力は、シートがロール上で応力を受けているときにクリープ収縮を引き起こす可能性があります。
5. 日常のメンテナンスと生産の最適化
定期メンテナンスのチェックリスト:
-
圧力が非常に高くなったときだけでなく、背圧の上昇に基づいてスクリーン パックを交換してください。一貫性を保つために、固定の交換スケジュールを確立します。
-
定期的にネジを抜き、バレルの摩耗を検査してください。ネジが摩耗すると、可塑化能力と出力品質が大幅に低下します。
-
カレンダーロールベアリングとドライブチェーンは、磨耗箇所が見落とされがちです。定期的に注油し、ロールの平行度を確認してください。
エネルギー効率のヒント:
-
可塑化の品質が許す限り、バレル温度の設定値を低くします。 5°C 低下するごとに、エネルギー消費量を約 3 ~ 5% 節約できます。
-
押出機のバレルを断熱して、環境への熱損失を最小限に抑えます。
-
冷却されたスクラップの再加熱を避けるために、可能な限りオンラインでエッジトリムを研削します。
安定した動作PSシート押出ライン正確な装置状態の監視と継続的なプロセスの最適化に依存します。実際には、ほとんどの品質問題は設備の欠陥ではなく、運用の詳細や環境の変化に起因します。生産チームは、詳細なプロセスパラメータのログを維持し、各調整を結果として得られる製品の品質と関連付けることをお勧めします。時間が経つにつれて、これは最も価値のあるプラント固有のリファレンス マニュアルとなり、一般的な操作ガイドよりもはるかに役立ちます。